

Аккумулятор для штабелера: выбор и обслуживание от Производителя
2026-10-10
Критические параметры выбора АКБ для складской техники: инженерный подход
Главное за 30 секунд:
- Технологический сдвиг: Переход на литий-ионные (LiFePO4) аккумуляторы снижает эксплуатационные расходы (TCO) на 35–40% по сравнению со свинцово-кислотными аналогами за счет отсутствия обслуживания и возможности быстрой подзарядки.
- Риск несоответствия: Ошибка в расчете емкости (А·ч) или пускового тока приводит к деградации батареи на 15–20% в первый год эксплуатации, особенно в неотапливаемых складах при температурах ниже -10°C.
- Сертификация и безопасность: Для легального импорта и эксплуатации в РФ и ЕАЭС аккумулятор должен иметь сертификат ТР ТС и соответствовать стандартам EAC. Интеграция BMS (Battery Management System) уровня IP65 является обязательной для предотвращения термического разгона.
Выбор тягового аккумулятора для штабелера — это не просто закупка расходного материала, а стратегическое решение, определяющее эффективность логистических процессов на ближайшие 5–7 лет. В условиях современной складской логистики, где простои техники измеряются минутами, надежность источника питания становится критическим фактором. Неправильно подобранная батарея не только сокращает время непрерывной работы, но и создает риски для дорогостоящего электронного управления штабелера.
Мы анализируем рынок энергетических решений для индустриальной техники, опираясь на данные реальных испытаний и статистику отказов. Ключевая проблема большинства закупок заключается в фокусе исключительно на начальной стоимости (CAPEX), игнорируя совокупную стоимость владения (OPEX). Правильный выбор требует глубокого понимания электрохимических процессов, условий эксплуатации и требований стандартов ГОСТ и ТР ТС.
Свинцово-кислотные vs Литий-ионные: объективное сравнение для B2B
Традиционно складская техника оснащалась свинцово-кислотными аккумуляторами (Pb-Acid). Это проверенная временем технология, обладающая низкой входной стоимостью. Однако для интенсивных смен (2–3 смены в сутки) они становятся «бутылочным горлышком». Свинцовые батареи требуют 8–10 часов на полную зарядку и последующего охлаждения, а также регулярного долива дистиллированной воды и контроля плотности электролита.
Литий-железо-фосфатные аккумуляторы (LiFePO4) кардинально меняют экономику процесса. Они позволяют проводить opportunity charging (подзарядку в перерывах) без эффекта памяти, что обеспечивает круглосуточную работу штабелера. Кроме того, LiFePO4 имеет в 2–3 раза больший цикл жизни (до 3000–4000 циклов при 80% DOD) по сравнению со свинцом (500–800 циклов).
| Параметр | Свинцово-кислотный (Pb-Acid) | Литий-ионный (LiFePO4) |
|---|---|---|
| Срок службы (циклы) | 500 – 800 | 3000 – 4000+ |
| Время полной зарядки | 8 – 10 часов + охлаждение | 1.5 – 2 часа |
| Обслуживание | Еженедельное (долив воды, очистка) | Отсутствует (герметичный корпус) |
| Энергоэффективность (КПД) | ~75–80% | ~95–98% |
| Рабочая температура | Чувствителен к холоду (потеря емкости до 40%) | Стабилен (с системой подогрева BMS) |
| Начальная стоимость | Низкая | Высокая (в 1.5–2 раза выше Pb) |
Инженерная рекомендация: Если ваш склад работает в одну смену с возможностью ночной зарядки, свинцовые АКБ остаются рентабельными. Для многосменных операций, холодильных камер или интенсивного использования переход на литий окупается за 12–18 месяцев.
Технические нюансы подбора: Емкость, Напряжение и BMS
При формировании технического задания (ТЗ) на поставку аккумуляторов для штабелеров часто допускаются фатальные ошибки в интерпретации номинальных параметров. Номинальная емкость, указанная производителем (например, 200 А·ч), обычно измеряется при 20-часовом разряде (C20). Однако электродвигатель штабелера при подъеме груза потребляет токи, соответствующие 5-часовому (C5) или даже 2-часовому (C2) режиму разряда. В таких условиях реальная доступная емкость свинцового аккумулятора падает на 25–30%.
Для литиевых батарей эта зависимость выражена слабее благодаря низкому внутреннему сопротивлению, но критическим элементом становится система управления батареей (BMS). Качественная BMS должна выполнять три функции: балансировку ячеек, защиту от перегрева/переохлаждения и ограничение максимального тока. Отсутствие встроенного подогрева ячеек для работы в неотапливаемых складах (ниже 0°C) — частая причина отказа гарантии.
В нашей практике был зафиксирован случай на крупном логистическом хабе в Московской области, где парк из 15 электростакеров был переведен на дешевые литиевые сборки без адекватной BMS. Зимой, при температуре -15°C в зоне погрузки, контроллеры блокировали зарядку во избежание возгорания, а сами батареи теряли до 50% емкости. Решение проблемы потребовало замены модулей BMS на версии с алгоритмами подогрева перед зарядкой, что увеличило затраты на 40% сверх первоначальной сметы. Этот пример иллюстрирует важность проверки температурных диапазонов работы BMS.
Компания ООО Цзянсу Дунфан Хуашэн Информационные Технологии, располагаясь в промышленном кластере провинции Цзянсу, внедряет запатентованные технологии наноуглеродного покрытия активных материалов. Это решение повышает стабильность химических реакций при экстремальных температурах, что особенно актуально для российского рынка с его климатическими особенностями. Наши системы хранения энергии и аккумуляторные блоки проходят строгий контроль качества, включая тесты на циклическую устойчивость и термостабильность, что подтверждается сертификатами CE и CB.
Расчет необходимой емкости: формула безопасности
Чтобы избежать простоев, используйте следующий алгоритм расчета минимальной емкости:
- Определите среднее энергопотребление штабелера (кВт·ч/смена). Данные можно взять из паспорта техники или замерить мультиметром.
- Умножьте потребление на коэффициент запаса 1.3 (учет пиковых нагрузок при подъеме и старении батареи).
- Для свинцовых АКБ разделите полученное значение на 0.8 (допустимая глубина разряда DoD 80%, чтобы не убить батарею).
- Для LiFePO4 делите на 0.9 (DoD 90%).
Пример: Штабелер потребляет 12 кВт·ч за смену. Для литиевой батареи: (12 * 1.3) / 0.9 = 17.3 кВт·ч. При напряжении системы 48 В, необходимая емкость составляет примерно 360 А·ч. Выбор батареи на 200 А·ч приведет к необходимости прерывания работы для подзарядки.
Эксплуатация и обслуживание: продление срока службы
Даже самый качественный аккумулятор деградирует при нарушении правил эксплуатации. Для B2B-сектора важно внедрить регламент технического обслуживания, который минимизирует человеческий фактор.
1. Контроль температурного режима
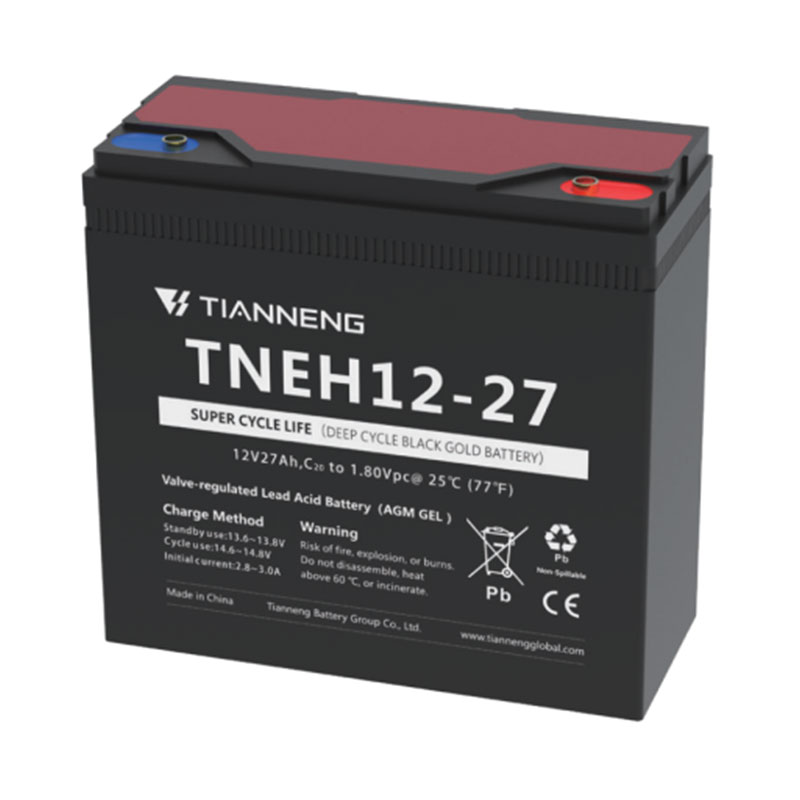
Идеальная температура для заряда свинцовых аккумуляторов — +20…+25°C. Отклонение на каждые 10°C выше нормы сокращает срок службы вдвое. Для литиевых батарей критичен заряд при отрицательных температурах без предварительного подогрева. Современные решения, такие как продукты бренда Тяньнэн, поставляемые нашей компанией, оснащены интеллектуальными системами терморегуляции, которые автоматически активируют нагрев элементов перед началом зарядки, если температура ячейки опускается ниже +5°C.
2. Правильная зарядка
Не допускайте глубокого разряда свинцовых аккумуляторов ниже 20%. Глубокий разряд вызывает сульфатацию пластин, которую невозможно обратить вспять. Литиевые батареи более толерантны к разряду, но длительное хранение в полностью разряженном состоянии (0% SOC) приводит к падению напряжения ниже порога восстановления BMS. Важно хранить литиевые АКБ с зарядом 40–60%.
3. Чистота и контакты
Окисление силовых контактов (разъемов Anderson, SBX или кабельных наконечников) увеличивает сопротивление, вызывая нагрев и падение напряжения под нагрузкой. Регулярная визуальная инспекция и очистка контактов должны проводиться не реже одного раза в месяц. Использование коннекторов с позолоченными контактами или защитными крышками IP54 значительно снижает риск окисления.
Логистика, сертификация и гарантии: работа с поставщиком из Китая
Импорт промышленных аккумуляторов из Китая сопряжен с рядом бюрократических и технических вызовов. Главный барьер — соответствие требованиям Технических Регламентов Таможенного Союза (ТР ТС). В частности, ТР ТС 010/2011 «О безопасности машин и оборудования» и ТР ТС 020/2011 «Электромагнитная совместимость технических средств». Без маркировки EAC эксплуатация техники на складе может быть приостановлена надзорными органами, а страховые компании могут отказать в выплате при возникновении пожара.
Многие китайские производители предлагают продукцию только с сертификатами CE (Европа) или UL (США). Однако для российского рынка наличие EAC является обязательным. Компания ООО Цзянсу Дунфан Хуашэн Информационные Технологии специализируется на экспорте энергооборудования с учетом локальных требований стран СНГ. Мы обеспечиваем не только поставку продукции, сертифицированной по CE и CB, но и предоставляем полный пакет документов для таможенной очистки и получения деклараций соответствия в РФ.
Наша производственная база в городе Лиян (провинция Цзянсу) интегрирована в крупнейший кластер производства аккумуляторов для новой энергетики. Это позволяет нам контролировать качество на всех этапах: от закупки сырья (катодных материалов, сепараторов) до финального тестирования готовых сборок. В 2024 году оборот компании достиг 151 млн юаней, что подтверждает нашу способность масштабировать поставки и поддерживать высокие стандарты надежности.
Критерии надежного поставщика
- Прозрачность цепочки поставок: Поставщик должен предоставлять datasheets (технические паспорта) на каждую ячейку и сборку.
- Гарантийная политика: Стандартная гарантия на промышленные LiFePO4 батареи составляет 3–5 лет или 2000–3000 циклов. Уточните условия замены брака: кто оплачивает логистику?
- Техническая поддержка: Наличие русскоязычных инженеров или подробной документации на русском языке ускоряет пусконаладочные работы.
- Финансовая устойчивость: Долгосрочное партнерство возможно только с компаниями, имеющими подтвержденную экспортную деятельность и положительные отзывы на рынках Восточной Европы и Центральной Азии.
Мы понимаем, что перебои в поставках энергооборудования недопустимы. Благодаря развитой логистической инфраструктуре и партнерству с компанией «Чжунцзы Технологии», мы оптимизируем сроки доставки и предлагаем гибкие условия для оптовых покупателей. Наша миссия — стать надежным мостом между качественным китайским производством и потребностями зарубежных рынков, обеспечивая клиентов комплексной поддержкой: от технической консультации до послепродачного обслуживания.
Заключение: инвестиция в бесперебойность бизнеса
Выбор аккумулятора для штабелера — это баланс между техническими характеристиками, условиями эксплуатации и экономической эффективностью. Переход на современные литий-ионные решения с интеллектуальной BMS позволяет сократить операционные расходы и повысить производительность склада. Однако ключевым фактором успеха является выбор партнера, способного обеспечить не только продукт, но и соответствие нормативным требованиям, гарантийную поддержку и стабильность поставок.
Не рискуйте эффективностью вашего склада из-за неверного выбора источника питания. Доверьте комплектацию вашей техники профессионалам с подтвержденным опытом и сертификатами.
Запросите коммерческое предложение и технический паспорт на аккумуляторные батареи для вашей модели штабелера уже сегодня. Наши инженеры помогут рассчитать оптимальную конфигурацию АКБ, учитывая специфику ваших складских процессов и температурные условия.